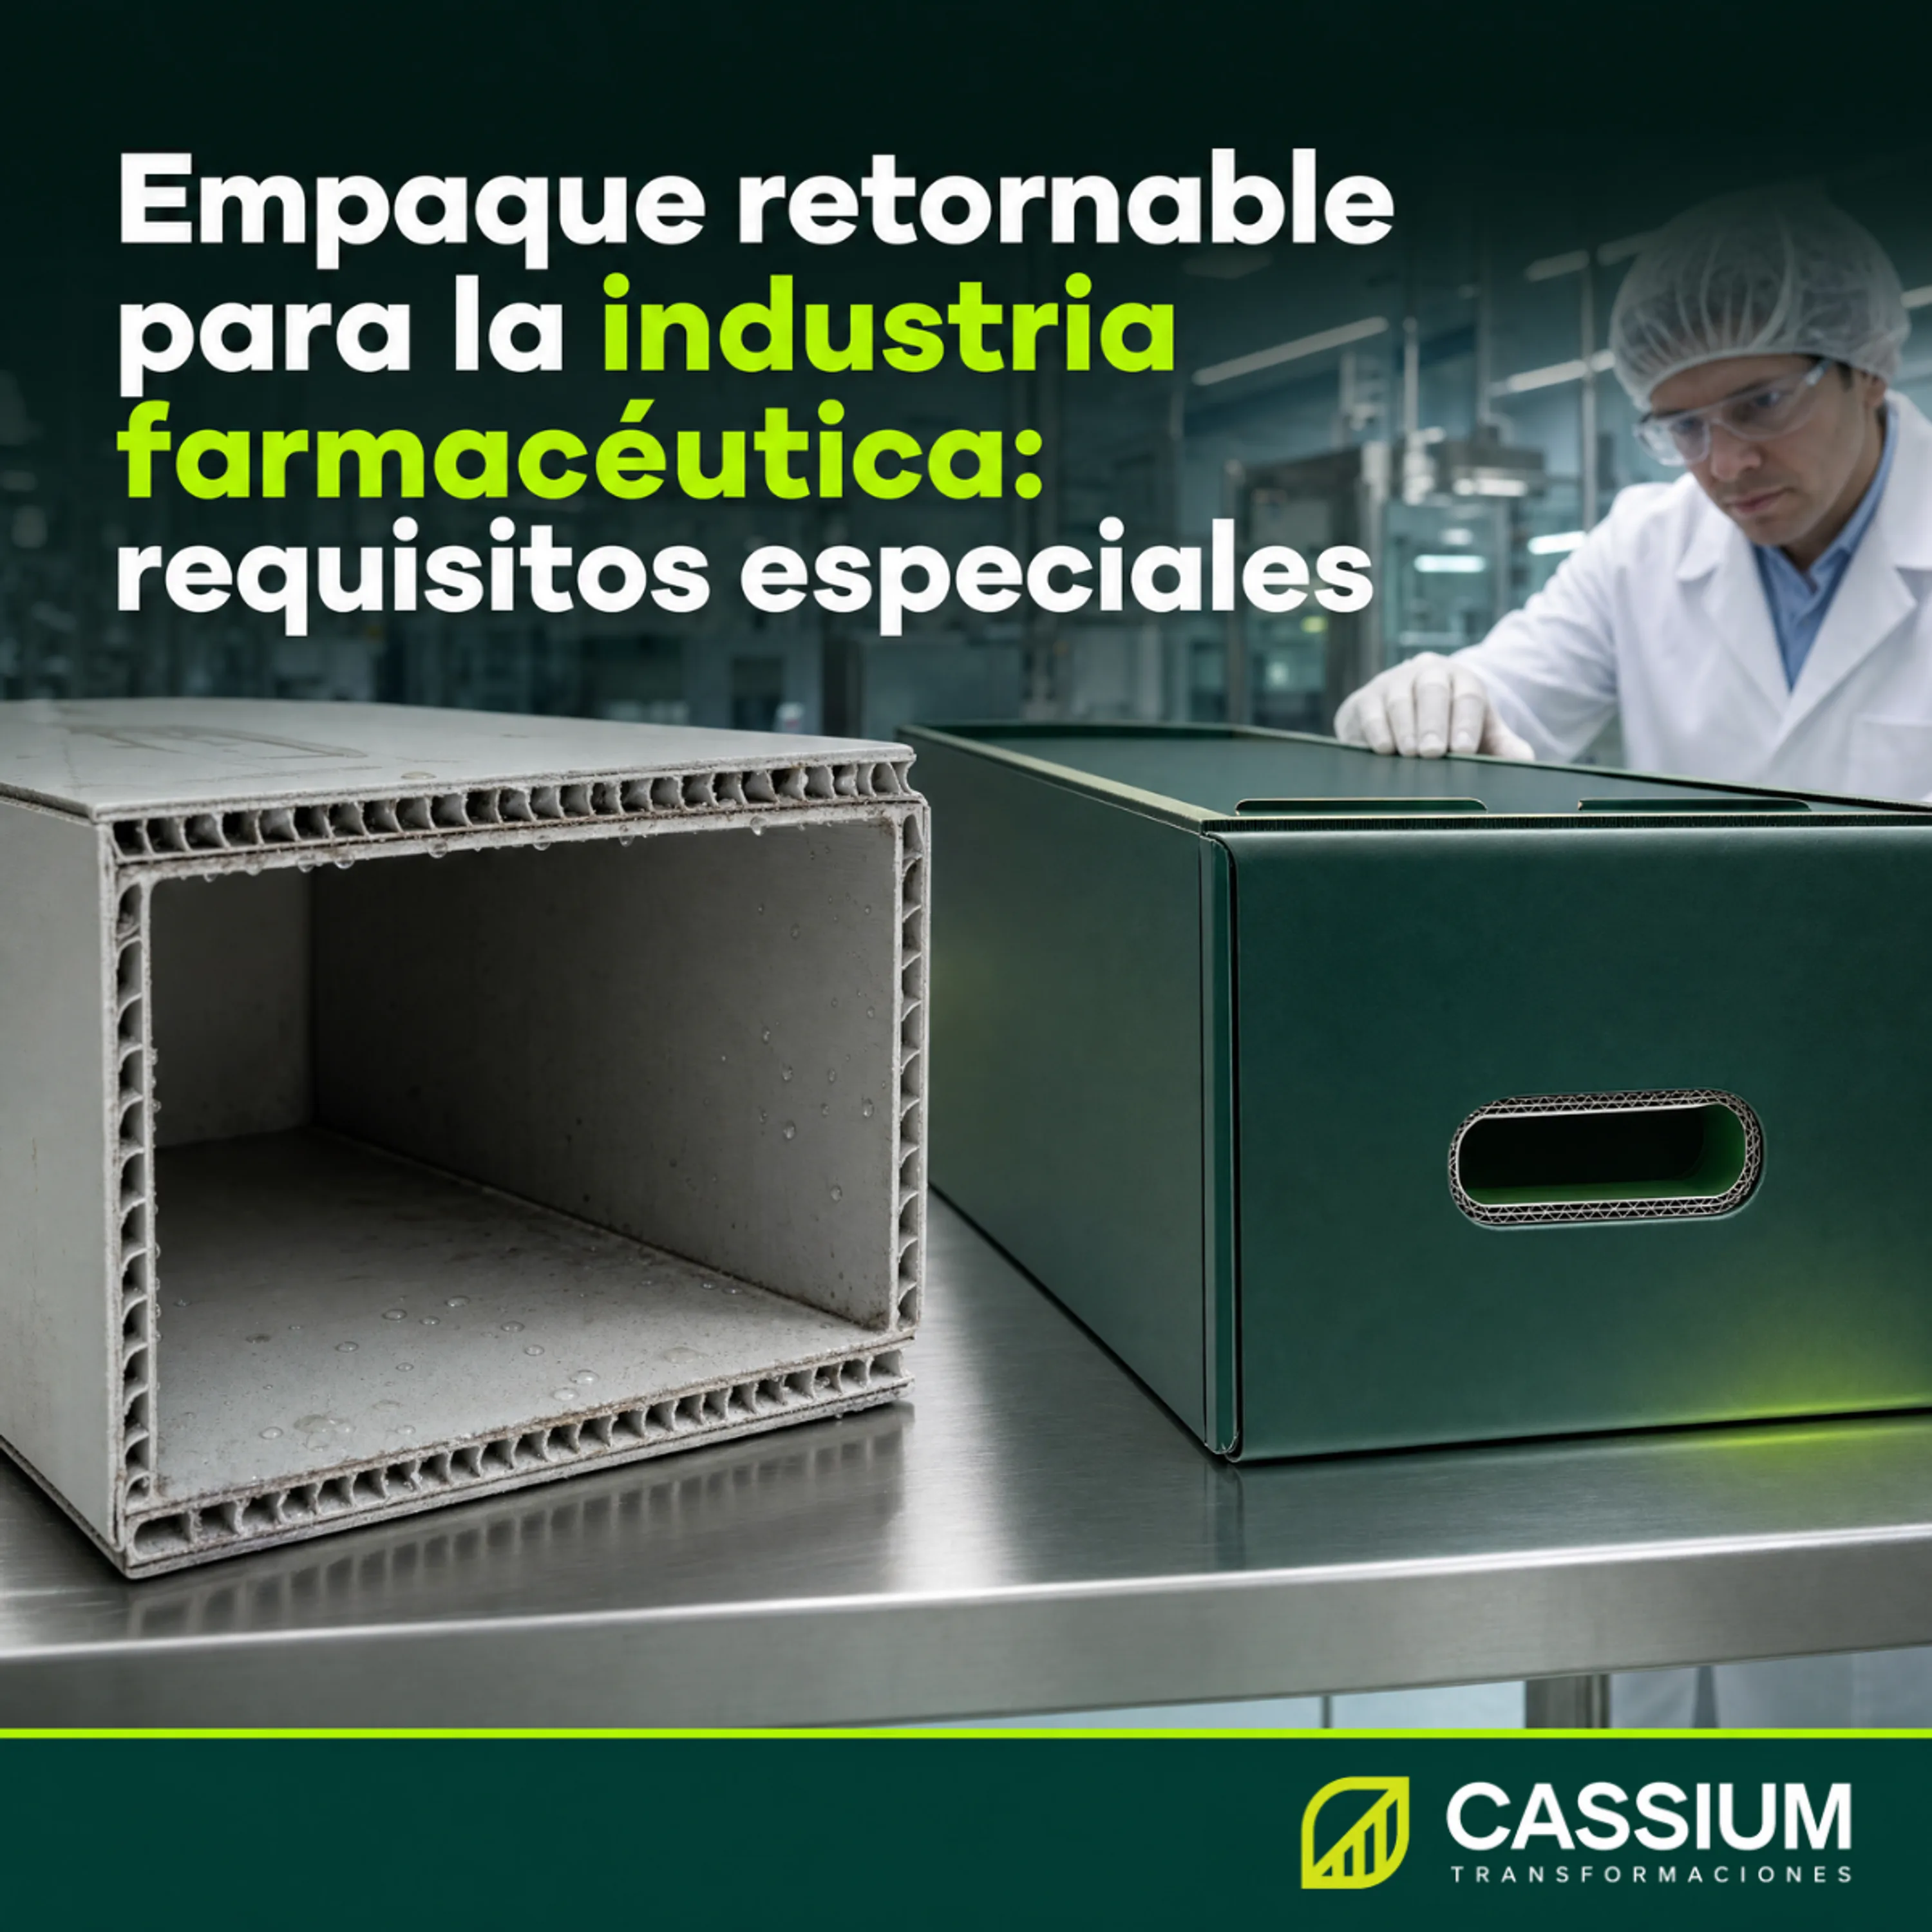
Un empaque retornable farmacéutico debe limpiarse de forma verificable, no desprender partículas, identificar su área y su uso, y documentarse como cualquier material del proceso. Tu área de calidad define esos requisitos antes de fabricar.
Por qué el empaque entra al expediente aunque nunca toque el medicamento
En una planta farmacéutica, las Buenas Prácticas de Manufactura (BPM) alcanzan a todo lo que entra a un área controlada, y el empaque retornable entra a varias: el almacén de materias primas y materiales, el surtido a producción, el acondicionamiento y el almacén de producto terminado. La mayoría de estos contenedores nunca toca el medicamento directamente, porque mueve frascos cerrados, blísteres dentro de su caja plegadiza, tapas, etiquetas o componentes de empaque primario. Aun así, el auditor lo evalúa con los mismos tres criterios que aplica a cualquier objeto del área: que no sea fuente de contaminación, que se pueda limpiar de forma demostrable y que su identificación no genere confusiones.
El principio de las BPM: todo lo que está en el área debe poder explicarse
Las BPM parten de una idea sencilla: la calidad del producto se demuestra con registros. Cada objeto que convive con el proceso tiene un procedimiento que dice cómo se usa, cómo se limpia, quién lo limpia y dónde queda la evidencia. Un contenedor retornable que circula sin ese procedimiento es un hueco en el sistema, y el auditor lo trata como tal aunque el contenedor se vea impecable. El problema aparece cuando el empaque se compra como un insumo de logística y nunca pasa por el área de calidad antes de entrar a planta.
El cartón en un área controlada: fibra, humedad y plagas
El cartón es la primera víctima de ese análisis. Suelta fibra en los bordes con cada manejo, absorbe humedad del ambiente y del lavado, y sus canales son un refugio conocido para insectos. Por eso es común que los procedimientos internos de un laboratorio limiten el paso del cartón hacia las áreas de producción, y que el producto se transfiera a contenedores lavables en una esclusa o en un área de transferencia. El empaque retornable de polipropileno corrugado resuelve esa transferencia desde el origen: el mismo contenedor puede entrar, limpiarse y volver a circular, con un procedimiento que lo respalde.
Dónde falla un retornable común cuando entra a un área regulada
Cambiar el cartón por plástico corrugado es el primer paso, y el más fácil. Un contenedor de polipropileno diseñado para automotriz o para logística general puede fallar una auditoría farmacéutica por detalles que en esas industrias nadie revisa.
Canales abiertos: donde se esconden el agua y el polvo
La lámina corrugada tiene canales internos que corren de un extremo al otro. En una orilla cortada, esos canales quedan abiertos como pequeños tubos que reciben agua durante el lavado y polvo durante el uso, y que un paño nunca alcanza. Ese es el punto exacto que el auditor revisa al voltear una caja. Para farmacéutica, el diseño resuelve las orillas desde el plano: se doblan hacia el interior, se cierran con ultrasonido en las zonas donde la geometría lo permite, o se orientan para que el agua escurra y el canal quede a la vista durante la inspección. Cada opción tiene un costo y una aplicación, y conviene decidirla con tu área de calidad antes de fabricar el parque.
Grapas, adhesivos y cintas: tres fuentes de partícula
Muchos contenedores industriales se arman con grapas metálicas, con adhesivo o con cinta. Las tres opciones son un riesgo en un área farmacéutica: la grapa puede desprenderse y convertirse en un cuerpo extraño metálico, el adhesivo se degrada con el lavado y con los agentes de sanitización, y la cinta acumula suciedad en la orilla y se despega en fragmentos. En Cassium Transformaciones unimos las piezas de alto esfuerzo con soldadura por ultrasonido, que funde el propio polipropileno en la línea de unión y deja una pieza de un solo material, sin elementos agregados que revisar ni que reponer.
Superficie que se limpia y se puede verificar
El polipropileno no absorbe agua y su superficie lisa permite ver a simple vista si quedó residuo después de la limpieza. Esa propiedad pierde valor si el diseño agrega rincones que el paño no alcanza: celdas demasiado estrechas, esquinas interiores cerradas o divisiones fijas que impiden el acceso. En un contenedor para farmacéutica, cada superficie interior debe quedar al alcance del método de limpieza que usa tu planta, sea lavado, limpieza manual o sanitización por aspersión. La compatibilidad del material con tus agentes de limpieza y sanitización se confirma con una muestra en tu propio proceso, porque cada laboratorio usa productos y concentraciones distintas.
Cuando una caja sin identificación mezcla un lote aprobado con uno en cuarentena
En farmacéutica, el estado de un material (en cuarentena, aprobado o rechazado) determina hacia dónde puede moverse, y una confusión de estado es de las desviaciones más serias que puede registrar un almacén. El contenedor retornable participa en ese control aunque el estado lo defina la etiqueta del lote, porque es el objeto que el operador ve, mueve y acomoda. Un parque de cajas idénticas y sin identificación propia multiplica la probabilidad de error en cada movimiento.
Color e impresión por área y por uso
El color de la lámina y la impresión permiten dedicar contenedores a un área o a un uso específico: un color para el almacén de materiales, otro para el surtido a producción, otro para el producto terminado. Así, un contenedor fuera de su área se detecta a distancia, antes de que alguien lo use donde no corresponde. Fabricamos la lámina en el color que define tu sistema y aplicamos impresión que resiste el lavado repetido, para que la leyenda y el área asignada sigan legibles durante toda la vida del contenedor.
Número de serie y registro de limpieza por contenedor
La segunda capa es un código o número secuencial impreso en el contenedor. Con él, tu equipo puede registrar cada limpieza, cada daño y cada retiro por pieza, y responder en una auditoría la pregunta que quedó sin respuesta en el escenario del inicio: cuándo se lavó por última vez esa caja y quién lo hizo. El mismo registro sirve para retirar contenedores al final de su vida útil con un criterio documentado, en lugar de esperar a que una orilla dañada aparezca en una inspección.
Trazabilidad del material del propio empaque
El auditor también puede preguntar de dónde salió el contenedor. Nosotros extruimos la lámina en nuestra planta de Monterrey y la transformamos en el mismo lugar, bajo un sistema de gestión de calidad certificado en ISO 9001, lo que nos permite relacionar cada pedido con el lote de lámina con el que se fabricó. Para un proceso regulado, esa cadena corta entre la resina y el producto terminado tiene un valor adicional: cualquier cambio en el material o en el proceso pasa por un solo fabricante, y ese fabricante puede avisarlo antes de que llegue a tu planta. El control de cambios es un concepto central de las BPM, y conviene que tu proveedor de empaque lo trabaje con la misma seriedad.
Qué validar con tu área de calidad antes de aprobar el parque
Los requisitos de un empaque farmacéutico dependen del producto, del área y del mercado, y la última palabra la tiene tu área de calidad. Estas son las definiciones que conviene cerrar con ella antes de pedir la cotización, porque cada una cambia el diseño:
- El uso exacto: si el contenedor lleva producto con empaque secundario, componentes de empaque primario o, en casos excepcionales, material en contacto directo. Este último caso exige una evaluación del material mucho más estricta contra la regulación aplicable a tu producto.
- Las áreas por las que va a circular y el método de limpieza de cada una, con los agentes y la frecuencia que ya usa tu planta.
- El sistema de identificación: color por área, leyendas, código o número de serie, y en qué caras del contenedor debe quedar visible.
- La necesidad de lámina antiestática, si el contenedor convive con equipos o dispositivos que llevan electrónica.
- La documentación que tu área de calidad pedirá para dar de alta al proveedor: ficha técnica del material, certificado del sistema de calidad y plano aprobado con número de revisión.
La muestra y el prototipo como parte de la calificación del proveedor
Un laboratorio prueba un empaque nuevo antes de aprobarlo. Pide una muestra para someterla a su procedimiento de limpieza, revisa cómo se comporta el material con sus agentes de sanitización y verifica que el diseño no deje zonas sin acceso. Por eso entregamos prototipo con el producto o la pieza real antes de producir el parque, y ajustamos el diseño con las observaciones de tu área de calidad. Ese ciclo de prueba y ajuste cuesta unas semanas al inicio y evita un hallazgo que cuesta mucho más a mitad del año.
En Cassium Transformaciones fabricamos cajas, charolas, divisores y contenedores retornables para farmacéutica con lámina de extrusión propia, uniones por ultrasonido, color e impresión para identificación, y la variante antiestática cuando el proceso la pide. Diseñamos sobre tu producto y tu procedimiento, y te entregamos la documentación del material para que tu área de calidad haga su propia evaluación.
Si tus contenedores retornables todavía circulan por el laboratorio sin procedimiento de limpieza, sin identificación propia o con orillas abiertas, la siguiente auditoría los va a encontrar. En Cassium Transformaciones diseñamos el empaque junto con tu área de calidad, con prototipo y documentación del material antes de fabricar el parque. Cuéntanos tu proceso en https://transformaciones.cassium.com.mx