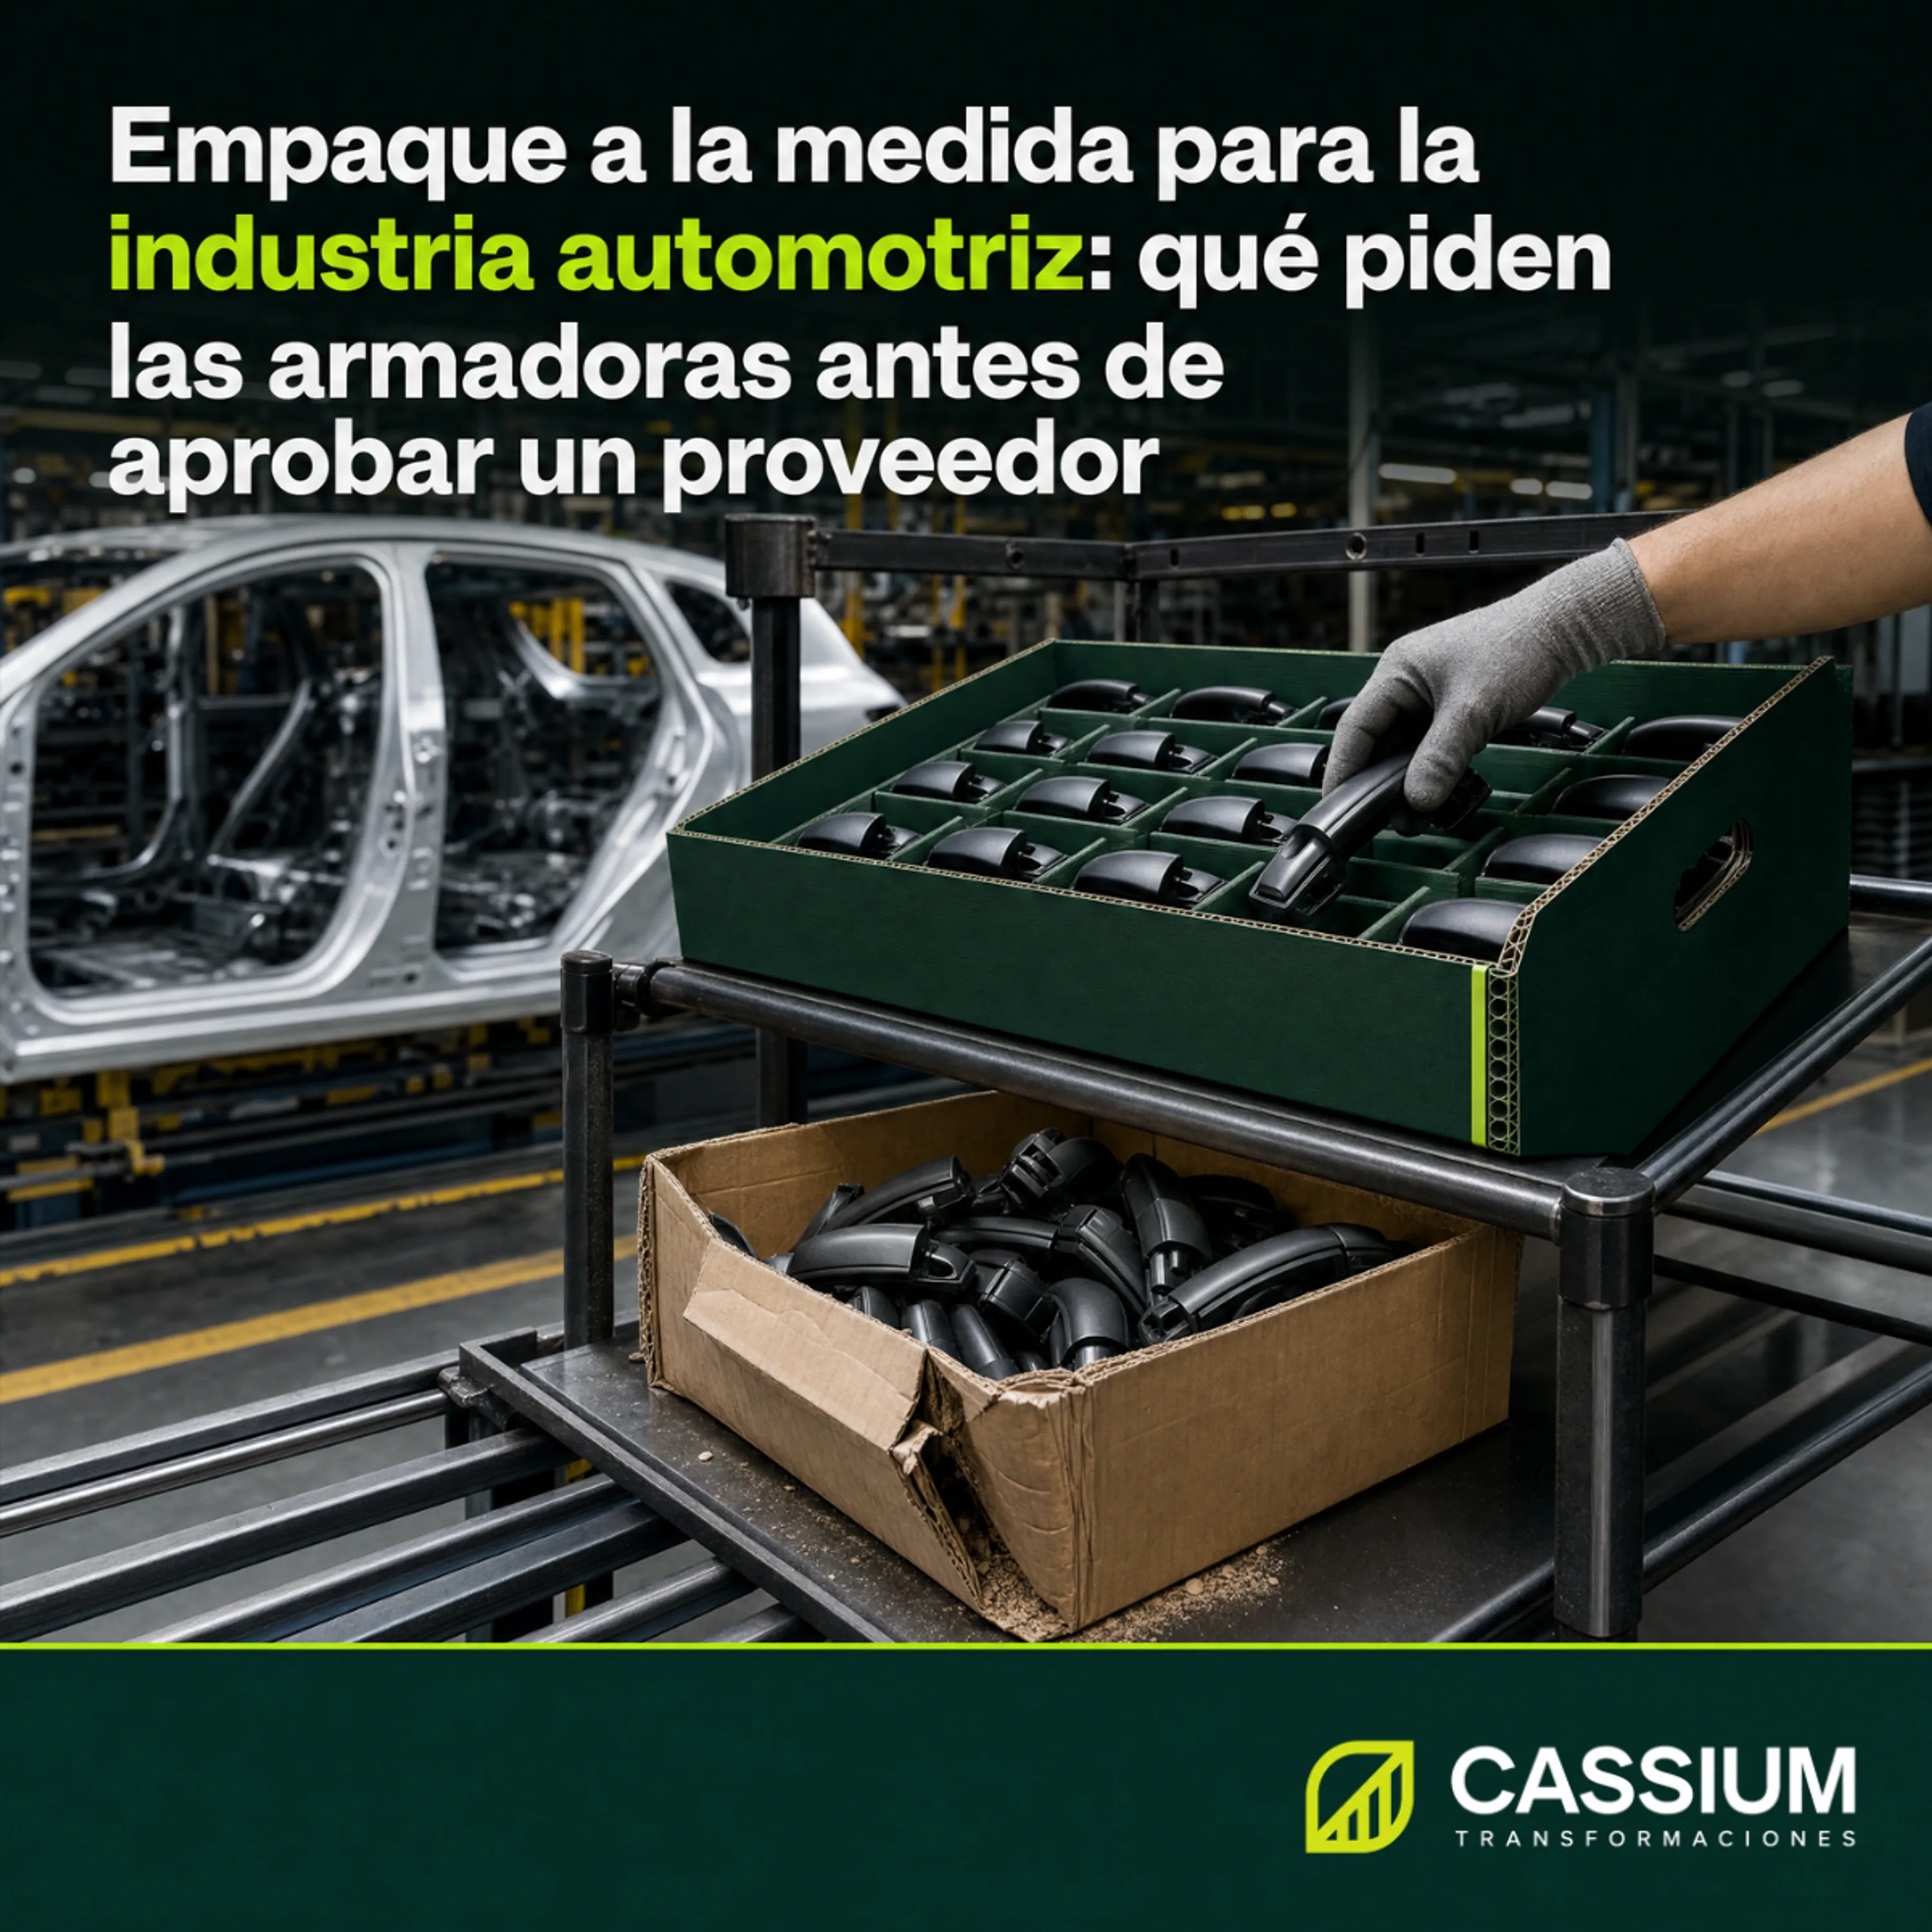
Antes de aprobar a un proveedor, la armadora o el Tier 1 valida el empaque con la pieza real: protección de superficies clase A, pruebas de transporte, ajuste a su línea, ergonomía, identificación y un expediente documentado.
Por qué el empaque puede frenar la aprobación de una pieza que ya pasó todas sus pruebas
En la industria automotriz, la pieza y su empaque se aprueban como un conjunto. El proceso de aprobación de partes de producción (PPAP) exige al proveedor demostrar que fabrica la pieza de forma consistente, y los requisitos específicos de cada armadora suelen agregar un apartado de empaque: cómo viaja la pieza, cuántas van por contenedor, cómo se identifican y cómo llegan a la línea. Un Tier 1 traslada esos mismos requisitos a sus proveedores, de modo que la exigencia baja por toda la cadena.
La razón es operativa. La línea de ensamble de la armadora está diseñada alrededor del contenedor que llega: el espacio en el rack, la altura a la que el operador toma la pieza, la cantidad que consume cada ciclo de surtido y la frecuencia de reposición. Un empaque que no encaja en ese diseño obliga a reacomodar la pieza en la estación, y ese movimiento extra se convierte en tiempo de ciclo, en riesgo de daño y en un punto más donde la pieza puede caer.
La hoja de especificación del empaque: el documento que se aprueba junto con la pieza
La mayoría de las armadoras y de los Tier 1 trabaja con un formato propio de especificación de empaque, que el proveedor llena y el cliente aprueba antes del arranque. Normalmente incluye el tipo de contenedor, sus dimensiones exteriores, el peso vacío y lleno, la cantidad de piezas por contenedor, la estiba máxima, la fotografía de la pieza empacada y el tipo de interior que la sostiene. Una vez aprobada, esa hoja se vuelve el estándar: cualquier cambio al empaque requiere una nueva revisión y una nueva aprobación, igual que un cambio a la pieza.
La prueba que demuestra si tu empaque protege la pieza o solo la acompaña en el viaje
El cliente automotriz aprueba un empaque después de verlo con la pieza real adentro y, en muchos casos, pide evidencia de que la pieza llega sin daño después de recorrer la ruta real o una prueba de laboratorio que la simule.
Validación con la pieza real: el ajuste que el plano no demuestra
El plano define la geometría nominal de la pieza, pero la pieza de producción trae variaciones de proceso, clips ya instalados, rebabas o una curvatura que el modelo no refleja del todo. Por eso el primer paso es probar el interior con piezas reales: que cada una entre sin forzarse, que no se mueva más de lo previsto y que salga sin tocar la superficie sensible. Ya explicamos en otro artículo por qué el plano no basta para cotizar un dunnage; aquí importa que el ingeniero de la armadora repetirá esa prueba con su propia pieza antes de firmar.
Vibración, caída y compresión antes del primer embarque
La segunda evidencia es la de transporte. Las pruebas típicas someten el contenedor lleno a vibración que simula el recorrido en camión, a caídas y golpes que simulan el manejo con montacargas y a compresión que simula la estiba en el almacén y en el tráiler. Existen protocolos reconocidos por la industria del empaque, como los de ISTA y ASTM, y algunas armadoras tienen los suyos. También se usa el embarque de prueba por la ruta real, con inspección de cada pieza al llegar. Ambas exigen un prototipo fiel al diseño final.
Superficies clase A: el defecto que la armadora detecta primero y tolera menos
Una superficie clase A es la que ve el cliente final: la cara exterior de una fascia, una moldura, un tablero, una carcasa de espejo o una manija pintada. En esas superficies, un rayón que en otra pieza pasaría inadvertido es motivo de rechazo, y la armadora lo descubre en su inspección de recibo o, peor aún, con la pieza ya montada en el vehículo.
Zonas de contacto permitidas: dónde puede apoyarse la pieza
El diseño del interior parte de un mapa de la pieza: qué caras son clase A y deben quedar libres de cualquier contacto, y qué zonas (pestañas de montaje, bordes interiores, caras que quedarán ocultas en el vehículo) pueden servir de apoyo. El separador dunnage se diseña para que la pieza descanse solo en esas zonas y quede separada de sus vecinas, de las paredes y del fondo. Ya describimos en otro artículo cómo un separador genérico raya piezas pintadas; frente a una armadora, además, ese mapa de contacto queda documentado con fotografías de la pieza en su celda.
Material limpio: sin fibra, sin polvo y sin aristas abrasivas
El material del interior también se evalúa. El cartón suelta fibra y polvo con cada manejo, y muchas plantas lo restringen cerca de sus áreas de pintura porque cualquier partícula sobre la superficie termina como defecto en el acabado. El polipropileno corrugado no desprende fibra, se limpia con agua y conserva sus bordes firmes después de muchos ciclos, lo que mantiene estable el nivel de protección durante toda la vida del parque.
Cuando el contenedor llega a la línea y el operador no puede sacar la pieza
La protección cubre la mitad del requisito. La otra mitad consiste en que el empaque funcione donde se consume, y ahí intervienen la logística interna y el área de ergonomía del cliente.
Flujo línea-lado: medidas del rack, orientación y cantidad por contenedor
Las armadoras surten sus líneas con racks de flujo, carros o supermercados que aceptan contenedores de medidas definidas. El empaque debe caber en ese espacio, presentar la pieza en la orientación en que el operador o el robot la toma y contener una cantidad que coincida con la lógica de reposición de la línea, normalmente definida por el sistema kanban del cliente. Un contenedor que obliga al operador a girar la pieza antes de montarla agrega segundos a cada ciclo, y en una línea de alto volumen esos segundos se notan al final del turno.
Ergonomía: peso, alcance y altura de toma
El área de ergonomía revisa el peso del contenedor lleno cuando se manipula a mano y la distancia que el operador debe alcanzar para tomar la última pieza. Cada armadora fija sus propios límites. Un contenedor profundo con piezas acomodadas en varias capas puede ser eficiente para el flete y un problema para el operador; en esos casos, las charolas por niveles, las asas recortadas en la lámina o una cantidad menor por contenedor resuelven el requisito sin cambiar de material.
Identificación que se lee en el andén y en la línea
Cada contenedor lleva la etiqueta de embarque con el formato que define el manual de proveedores del cliente, normalmente con código de barras, número de parte, cantidad y datos del proveedor. El empaque retornable suma una capa propia: el color de la lámina y la impresión directa permiten dedicar contenedores a un número de parte o a un cliente, y un portaetiqueta bien ubicado evita que la etiqueta se despegue o quede oculta en la estiba.
El expediente que tu cliente pide antes de firmar la aprobación
Estos son los documentos que conviene tener listos antes de la visita de ingeniería de empaque del cliente:
- Plano del contenedor y de sus interiores, con número de revisión y fecha de aprobación.
- Hoja de especificación del empaque en el formato del cliente, con dimensiones, pesos, cantidad por contenedor y estiba máxima.
- Fotografías de la pieza empacada, del contenedor lleno y de la estiba completa.
- Resultados de la prueba de transporte o del embarque de prueba, con el criterio de aceptación que se usó.
- Ficha técnica del material y certificado del sistema de gestión de calidad del fabricante del empaque.
Control de cambios: el empaque aprobado queda congelado
Una vez aprobado, el empaque se congela: su calibre, su material, sus medidas y su fabricante se mantienen, y cualquier cambio se notifica al cliente para obtener una nueva aprobación. Por eso importa quién lo fabrica. En Cassium Transformaciones extruimos nuestra propia lámina en Monterrey y la transformamos en la misma planta, bajo un sistema de gestión de calidad certificado en ISO 9001:2015, así que cada cambio en el material o en el proceso pasa por un solo fabricante que puede avisarlo a tiempo.
Diseñamos separadores dunnage, charolas y contenedores retornables para piezas automotrices a partir de la pieza real, con corte, doblado, soldadura por ultrasonido, impresión y lámina antiestática cuando la pieza lleva electrónica. Entregamos prototipo para que tu equipo y tu cliente lo validen con la pieza de producción, ajustamos el diseño con sus observaciones y te damos la información técnica que necesita tu expediente.
Si tu siguiente arranque todavía no tiene empaque definido, esa es la parte del expediente que puede detener la aprobación de tu pieza. En Cassium Transformaciones diseñamos el empaque con tu pieza real, con prototipo para validarlo junto con tu cliente y la documentación técnica que pide tu expediente. Cuéntanos tu programa en https://transformaciones.cassium.com.mx