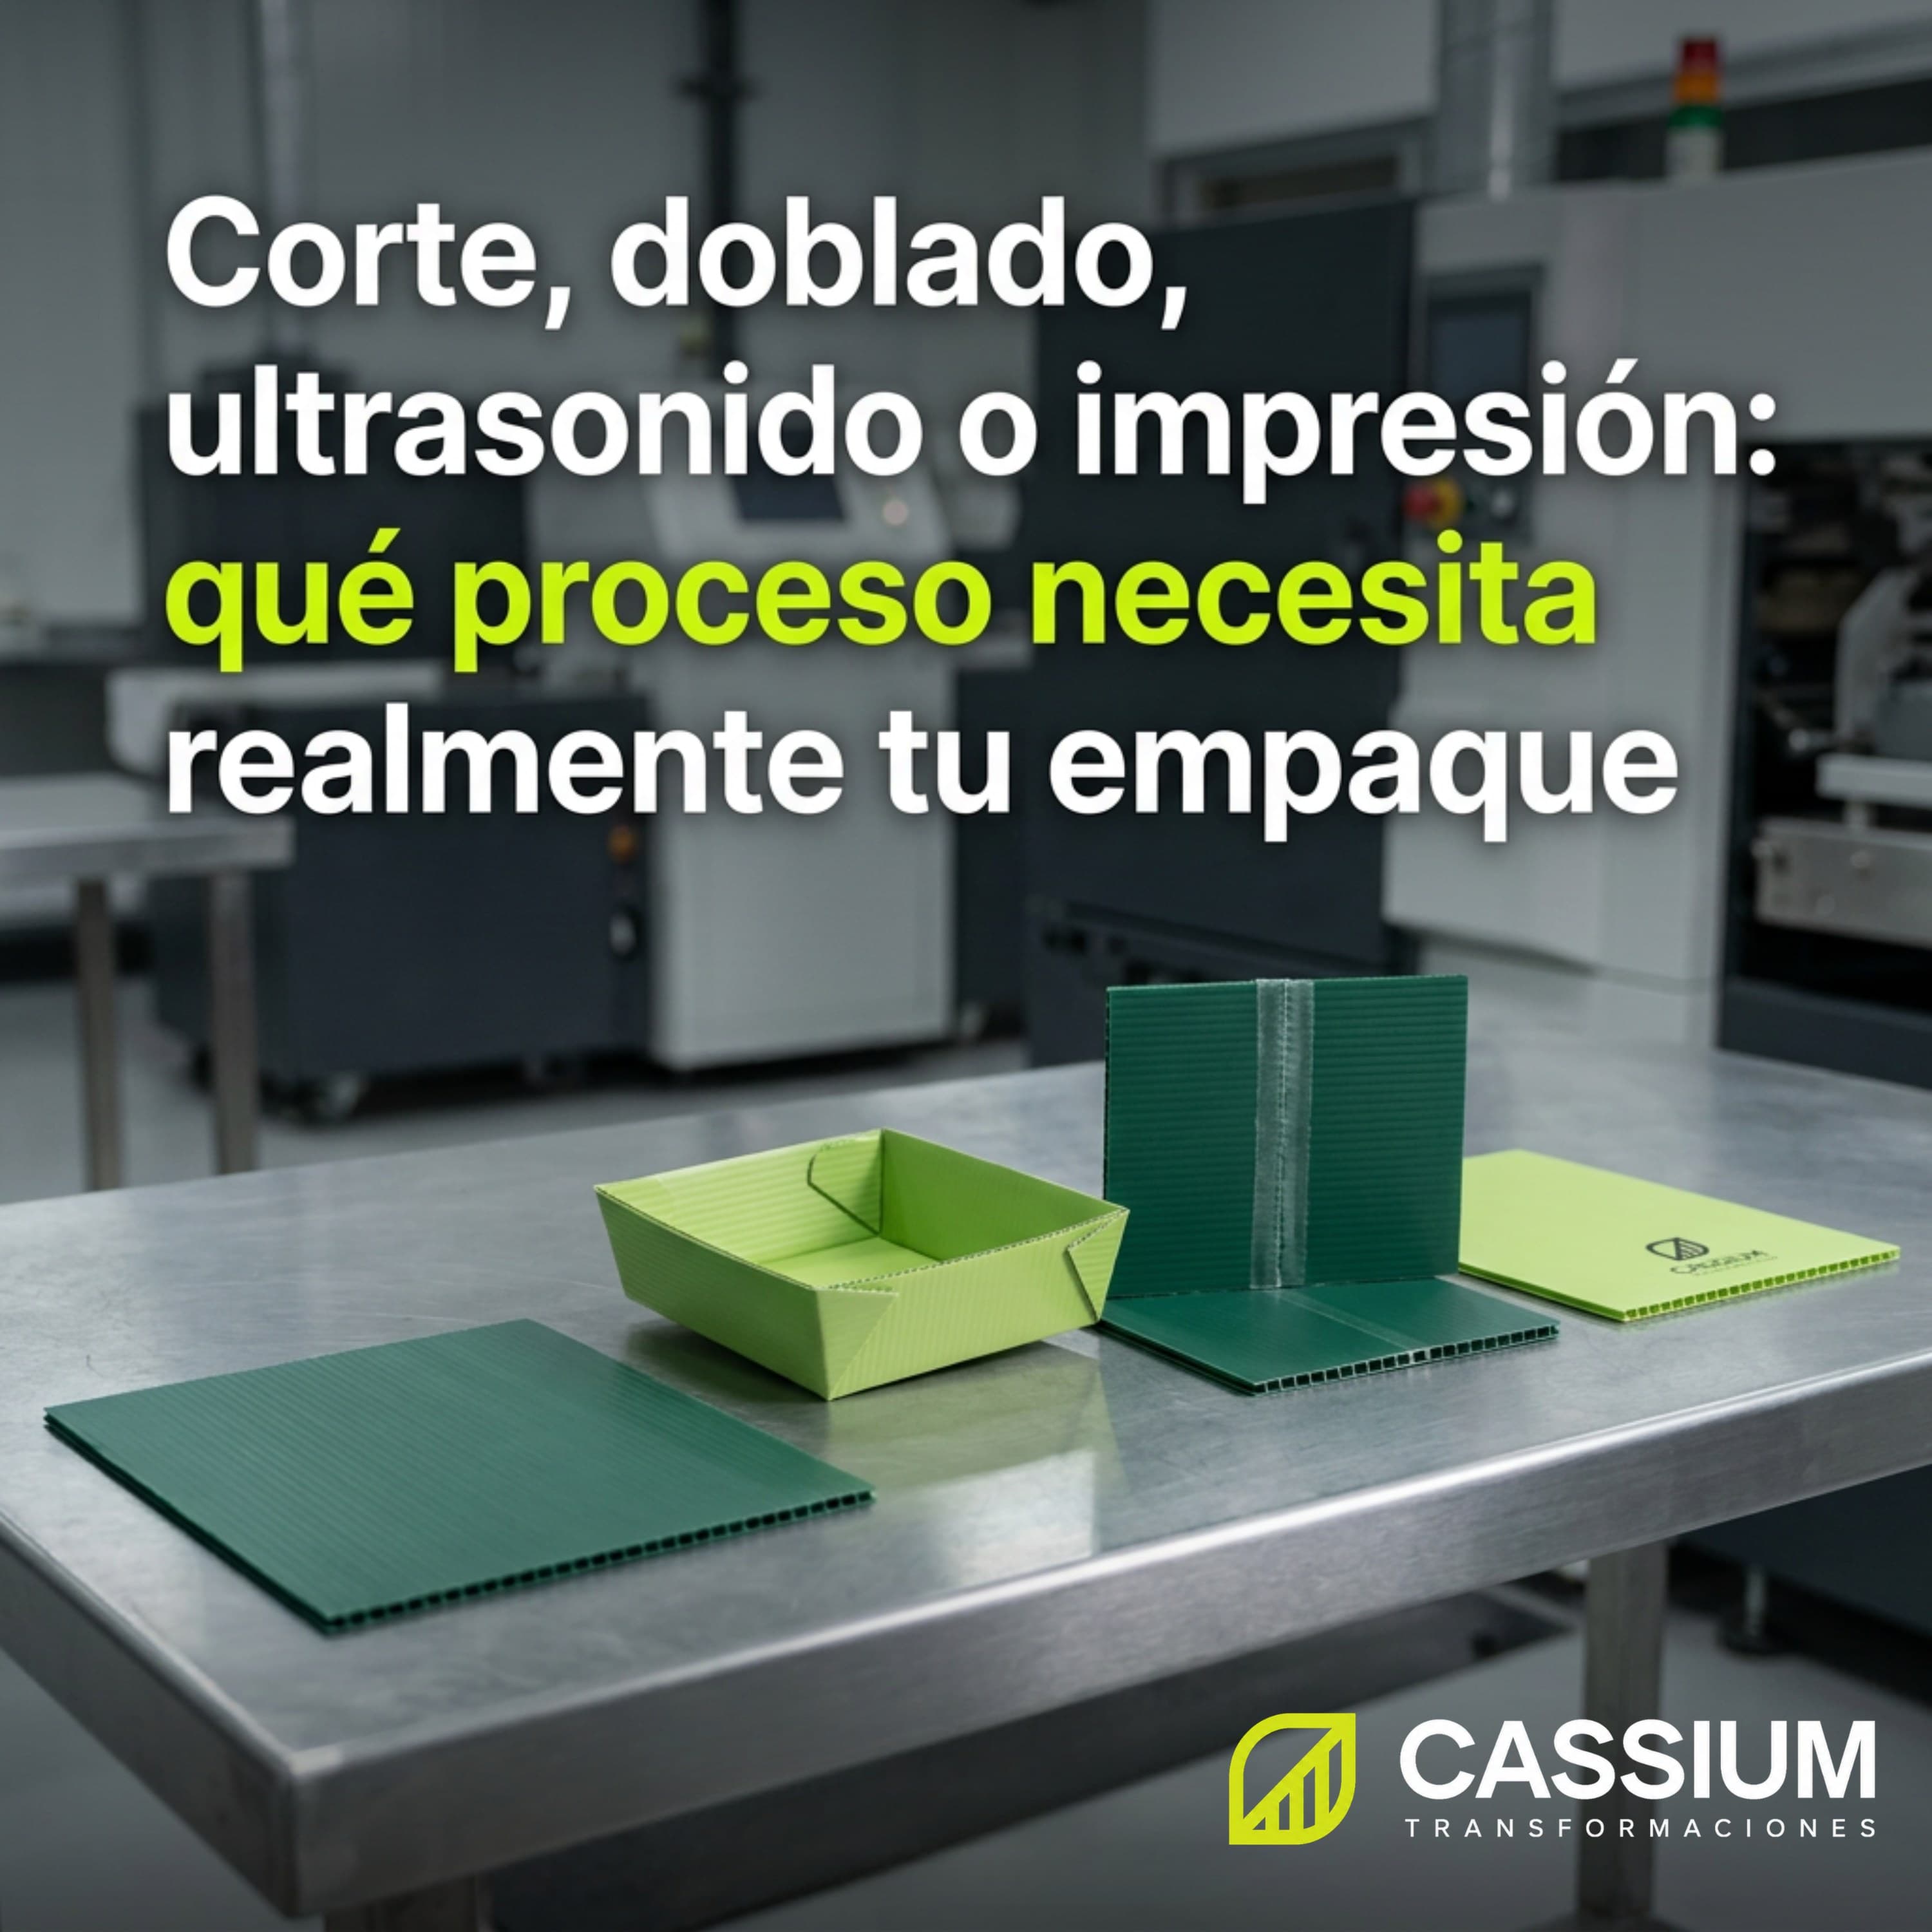
Cada proceso resuelve un problema distinto: el corte y el doblado definen la geometría de la caja, el ultrasonido sella las uniones que reciben más esfuerzo y la impresión aporta identificación funcional, no solo estética.
Cuando el corte impreciso arruina el ensamble antes de que la caja llegue a tu línea
Cassium Transformaciones fabrica cajas retornables, charolas, divisores, separadores dunnage a la medida, material POP y exhibidores a partir de su propia lámina corrugada en Monterrey. Cada una de estas piezas pasa por una combinación distinta de los cuatro procesos, según la función que cumple dentro de tu operación. Entender qué resuelve cada proceso es lo que permite pagar exactamente lo que tu pieza necesita, sin cargos por acabados que no aportan desempeño donde se van a usar.
Tolerancias de corte y líneas de score: la diferencia entre un pliegue limpio y una caja fuera de escuadra
El corte determina la geometría exacta de cada pieza: el largo, el ancho y la posición de cada línea de score que después define dónde dobla el material. Un corte con tolerancia amplia genera piezas que varían de una a otra dentro del mismo lote, y esa variación se traduce en cajas que no cierran igual, charolas que no encajan en el mismo rack y divisores que quedan flojos dentro de la caja. En automotriz y electrónica, donde el ensamble depende de que cada componente quede en la posición exacta dentro del empaque, esa variación se convierte en tiempo de ajuste manual en la línea, el costo que nadie cotiza pero que sí se paga.
En una auditoría de proveedor, el indicador que primero delata un corte impreciso es la variación de peso entre piezas del mismo lote: dos cajas que deberían pesar lo mismo por usar la misma cantidad de material terminan con pesos distintos porque el troquel dejó rebabas o el corte no siguió la tolerancia especificada. Esa variación, que parece menor en una sola pieza, se multiplica cuando el pedido son miles de unidades y termina afectando el rendimiento del material que se compró para producirlas.
El doblado depende directamente de la precisión del corte anterior. Una línea de score mal calibrada obliga al operador a forzar el pliegue, y ese esfuerzo adicional debilita la fibra del corrugado justo en el punto donde la caja necesita más resistencia estructural: la esquina. Por eso el corte y el doblado se cotizan juntos en la mayoría de los proyectos: no tiene sentido evaluar uno sin el otro, porque el segundo hereda la precisión o el error del primero.
Para logística, esta secuencia también determina el tiempo de entrega. Un pedido que combina corte, doblado y ultrasonido en la misma pieza requiere una ruta de producción distinta a un pedido que solo necesita corte y doblado, y programar esa ruta desde el inicio evita que una corrida urgente se retrase por procesos que se pudieron correr en paralelo si se hubieran cotizado por separado desde el principio.
El proceso que decide si el separador dunnage aguanta la vibración del transporte sin desarmarse
Soldadura por ultrasonido: por qué reemplaza al adhesivo y a la grapa en piezas de alto esfuerzo
El ultrasonido funde el material corrugado en la línea de unión mediante vibración de alta frecuencia, sin necesidad de adhesivo ni grapa metálica. Esa unión soldada resiste el esfuerzo de compresión y vibración durante el transporte mejor que una unión pegada, que puede despegarse con la humedad o el calor, o que una unión grapada, que introduce un punto metálico dentro del empaque. En baterías y electrónica, ese punto metálico representa un riesgo de descarga electrostática que ninguna especificación puede permitirse. En alimentos, bebidas y farmacéutica, representa un riesgo de contaminación física dentro del área de producción.
No todas las piezas necesitan ultrasonido. Una charola de manejo ligero con baja rotación puede resolverse con doblado simple y una unión menos exigente, mientras que un separador dunnage diseñado a la medida de una pieza automotriz de alto valor, que va a viajar decenas de veces dentro del mismo circuito cerrado, necesita una unión que no ceda en ningún ciclo. Cotizar ultrasonido en toda la pieza cuando solo una zona lo requiere infla el costo sin aportar resistencia adicional donde no hace falta.
La combinación de ultrasonido con la variante correcta de material también resuelve un problema que el adhesivo no puede resolver: la compatibilidad con procesos de sanitización. En alimentos y bebidas, una unión pegada que se expone a lavado frecuente pierde adherencia antes de cumplir los ciclos proyectados, mientras que una unión soldada mantiene su resistencia porque el material se fusionó consigo mismo en el punto de unión, sin depender de un tercer componente que reaccione al agua o al detergente.
Cuándo la impresión deja de ser estética y se vuelve trazabilidad obligatoria
Impresión UV y color corporativo: identificación funcional dentro de un circuito cerrado
En un circuito cerrado donde el mismo retornable circula entre tu planta, tu proveedor y en ocasiones una planta hermana, la impresión cumple una función de trazabilidad: identifica a qué línea pertenece la caja, evita que se mezcle con el empaque de otro proveedor en el mismo patio de maniobras y facilita el conteo durante la auditoría de inventario de empaque retornable. El color corporativo cumple la misma función a distancia, antes de que el operador tenga que leer una etiqueta.
Cassium Transformaciones imprime con tecnología UV, un proceso que cura la tinta con luz ultravioleta en lugar de dejarla secar al aire. La tinta curada por UV resiste la fricción del manejo repetido y la exposición a humedad mejor que una impresión convencional, lo que importa en un empaque que se espera que dure hasta 40 ciclos, no una sola corrida. Sin ese nivel de resistencia, la identificación se desvanece antes de que la caja termine su vida útil, y el circuito cerrado pierde la trazabilidad que se pagó al momento de imprimir.
La misma lógica aplica al material POP y a los exhibidores que Cassium Transformaciones fabrica para punto de venta. Ahí la impresión cumple una función de imagen de marca frente al consumidor final, más que de trazabilidad interna, por lo que el color corporativo y el acabado UV se vuelven parte del diseño de la pieza, no un extra opcional.
Los cuatro procesos (corte, doblado, ultrasonido e impresión) se cotizan por separado porque cada uno resuelve una función distinta dentro de la misma pieza, no porque compitan entre sí. La combinación correcta depende de la aplicación: peso de la carga, frecuencia de rotación, sector regulado y si el empaque necesita variante UV, ESD o color corporativo. Cassium Transformaciones fabrica desde su propia lámina corrugada en Monterrey, bajo ISO 9001:2015, lo que permite ajustar cada proceso a la especificación real de tu operación en lugar de aplicar el mismo paquete de procesos a cualquier pedido.
Para el comprador de calidad, la trazabilidad de estos procesos también es un tema de documentación. Bajo ISO 9001:2015, cada corrida de retornables debe poder demostrar qué proceso se aplicó a qué lote y bajo qué parámetro de control. Cassium Transformaciones documenta esa relación desde su planta en Monterrey, lo que facilita la auditoría cuando tu propio cliente pide evidencia de control de proceso sobre el empaque que recibe.