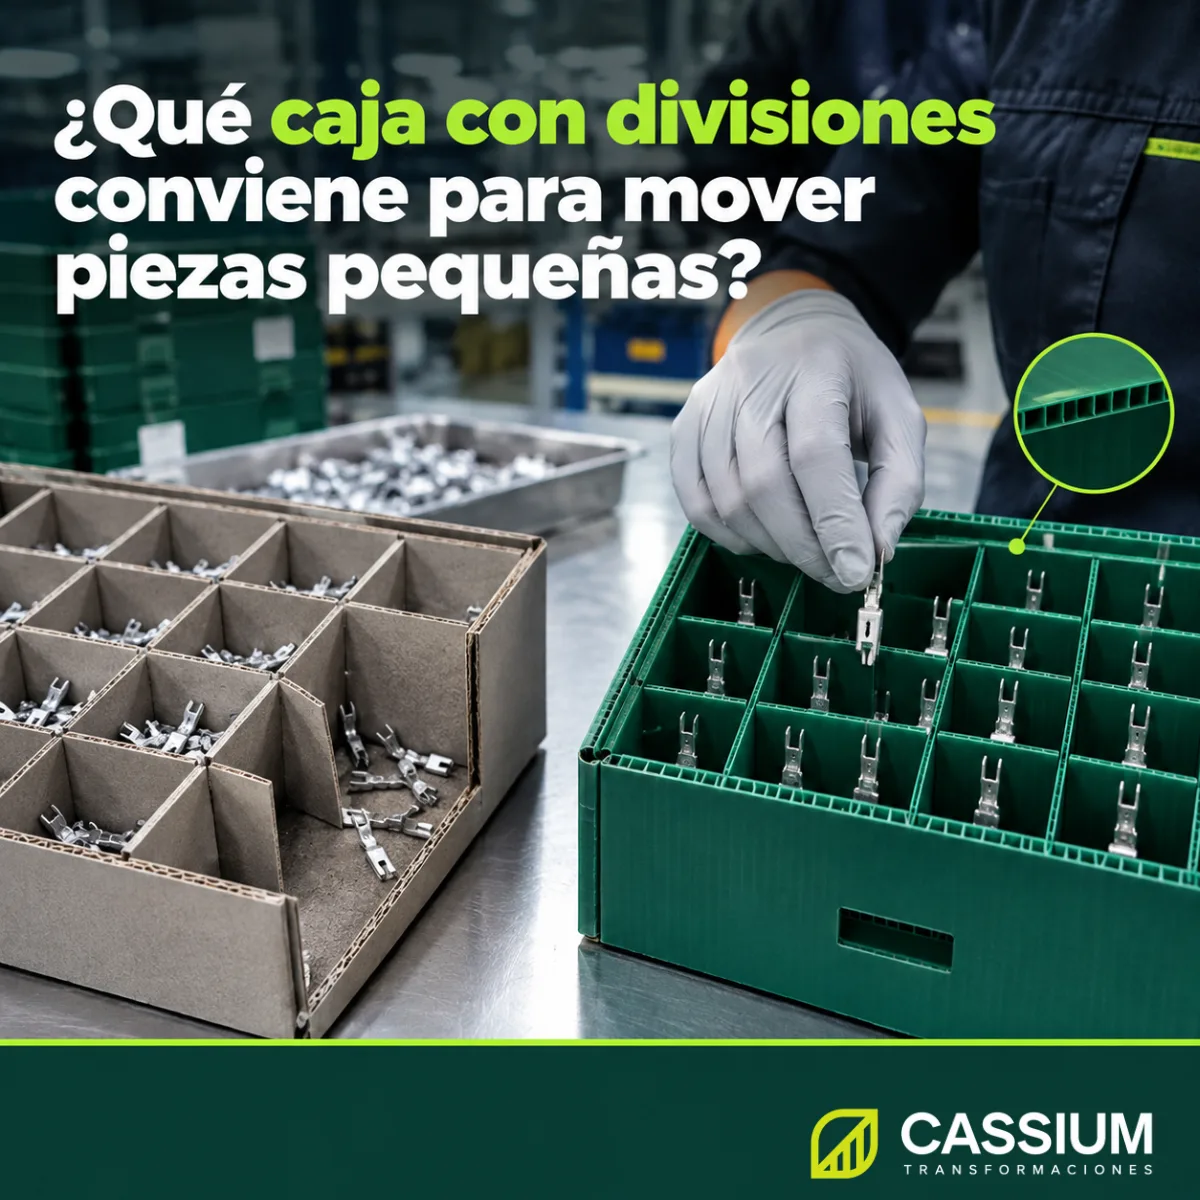
Para piezas pequeñas conviene una caja con celdas medidas para la pieza o para la cantidad que surte cada celda, divisiones que cierren contra paredes y fondo, y una altura que deje tomar la última pieza.
Por qué una pieza pequeña se daña o se pierde dentro de una caja grande
Llamamos piezas pequeñas a las que caben varias en una mano: tornillería, clips, terminales, conectores, sellos, resortes, bujes o componentes electrónicos. Cada una vale poco y casi nunca recibe un empaque diseñado para ella. Lo común es que viaje a granel, en bolsa o en una caja abierta, junto con cientos de piezas iguales.
El granel funciona hasta que la pieza tiene una terminal que se dobla, una rosca expuesta, una superficie de sellado o un acabado visible. También deja de funcionar cuando la línea de tu cliente necesita contar las piezas, tomarlas en orden o recibir varios números de parte juntos. En esos casos, cada vibración del camión frota la pieza contra sus vecinas y el costo aparece en la estación de ensamble, en forma de piezas dañadas, faltantes o mezcladas.
Ya comparamos en otro artículo cuándo conviene un separador dunnage y cuándo una charola. Aquí nos concentramos en el formato que más se usa para piezas pequeñas y que toma algo de los dos: la caja con divisiones.
Granel o posición fija: la decisión que va antes de la caja
La primera pregunta es si la pieza necesita un lugar propio. Una pieza robusta, que se toma a puños y se cuenta por peso, puede viajar a granel en un compartimento grande. Una pieza frágil o con superficies funcionales necesita separarse de las demás, una por celda. Entre los dos extremos está la celda que recibe un lote contado de piezas iguales, útil cuando la pieza tolera el contacto con sus gemelas y la línea necesita saber cuántas recibe.
Tres tipos de caja con divisiones y la pieza que protege cada uno
Las cajas con divisiones de polipropileno corrugado se construyen de tres formas principales. Cada una resuelve un problema distinto y tiene su propio punto débil.
Divisiones ranuradas que se ensamblan entre sí
Es el formato más común: tiras de lámina con ranuras a la mitad de su altura que se cruzan y forman una cuadrícula de celdas. Se arman y se desarman sin herramienta, permiten cambiar la cuadrícula si cambia la pieza y se retiran para lavar la caja o para plegarla en el viaje de regreso. Su punto débil es la holgura en las ranuras y en los extremos de cada tira. Si una tira queda corta, deja un hueco contra la pared por donde se cuela la pieza más delgada.
Divisiones fijas, soldadas a la caja
Cuando la caja va a recibir siempre la misma pieza y viaja con mucha vibración, las divisiones se fijan a las paredes y al fondo con soldadura por ultrasonido. La celda queda cerrada en todo su contorno y la cuadrícula conserva su forma aunque la caja reciba golpes. A cambio, la caja pierde la opción de plegarse o de cambiar de pieza, y el lavado debe alcanzar cada esquina interior.
Charolas con divisiones bajas, en niveles
Para piezas muy pequeñas o planas, como arandelas, sellos o componentes electrónicos, una celda profunda obliga a meter la mano hasta el fondo y deja que las piezas se encimen. La alternativa es apilar dentro de la caja varias charolas con divisiones bajas. Cada nivel lleva sus celdas a poca altura, la pieza queda a la vista y la operadora vacía un nivel completo antes de retirar la charola y pasar al siguiente.
Unos milímetros de holgura deciden si la pieza llega bien
En una pieza grande, unos milímetros de holgura casi no cambian nada. En una pieza pequeña, la holgura puede medir más que la propia pieza. Por eso la celda se diseña con tres medidas: el ancho, la altura de la división y el cierre contra las paredes y el fondo.
Holgura de la celda: espacio para tomar la pieza, sin espacio para golpearla
Si la celda lleva una sola pieza, se mide con la pieza real y una holgura controlada, suficiente para que entre y salga sin forzarse. Si lleva un lote contado, se dimensiona para que las piezas queden acomodadas sin espacio libre para correr de un lado a otro con cada frenada. La medida también depende de la mano que va a tomar la pieza: una celda donde caben las piezas, pero no los dedos de la operadora, obliga a voltear la caja o a usar pinzas, y eso frena la estación en cada ciclo.
Altura de la división y cierre contra el fondo
La división debe ser más alta que la pieza, para que un golpe no la lance a la celda vecina, y lo bastante baja para que la última pieza se alcance sin meter el brazo completo. El otro punto crítico es el fondo. Si la división no apoya bien sobre la base de la caja, deja una rendija por donde las piezas más delgadas pasan de una celda a otra, como las terminales del escenario inicial. Una base interior o un ajuste exacto entre la tira y el fondo cierran ese paso.
Cuando varios números de parte viajan en la misma caja
Las piezas pequeñas casi nunca viajan solas. Una estación de ensamble puede consumir cuatro o cinco números de parte por cada unidad que arma, y surtirlos juntos en una sola caja ahorra viajes y espacio junto a la línea. Ese mismo formato es el que más errores de surtido produce si la caja no ayuda a separar.
Compartimentos por número de parte y error de surtido
En una caja de kit, cada número de parte tiene su compartimento con su propia medida, y cada compartimento lleva impresa la identificación de la pieza que le corresponde. Dos piezas parecidas nunca deberían quedar en celdas contiguas del mismo tamaño, porque ahí ocurre la mezcla. Si la diferencia entre dos piezas es difícil de ver a simple vista, un color distinto en la división o en la caja ayuda a separar familias desde lejos.
Conteo visual en la línea
Una celda por pieza permite contar de un vistazo: cada celda vacía es una pieza que falta. En el surtido de kits, la misma lógica le dice a la operadora si la caja llegó completa antes de empezar a ensamblar. Si tu cliente cuenta por peso, conviene que todas las cajas del mismo modelo pesen lo mismo vacías, algo que depende de que la caja y sus divisiones salgan iguales lote tras lote.
El material y el peso total también deciden la caja
Una caja con divisiones de polipropileno corrugado no suelta partículas, resiste la humedad y se puede lavar, tres condiciones útiles cuando la pieza pequeña es un componente que no puede contaminarse. Para componentes electrónicos, la caja y las divisiones se fabrican en lámina antiestática ESD, que disipa la carga de forma controlada antes de que llegue al componente.
La caja exterior se dimensiona por el peso total más que por el tamaño de la pieza. Una caja llena de piezas metálicas pequeñas pesa mucho más de lo que su volumen sugiere. Conviene definir con tu cliente cuántas piezas lleva cada caja según el peso que una persona puede mover con seguridad en su línea, de acuerdo con los criterios de ergonomía de su planta, y elegir con ese peso el calibre de la lámina, que fabricamos de 2 a 6 mm.
Los errores que mandan piezas pequeñas a cuarentena
Los problemas que más vemos con cajas con divisiones para piezas pequeñas se repiten de una planta a otra:
- Elegir una cuadrícula de catálogo por el número de celdas, sin medir la pieza ni la mano que la toma.
- Dejar holgura entre las tiras y la pared, o entre las tiras y el fondo.
- Usar celdas profundas para piezas planas que se enciman en el fondo.
- Colocar dos números de parte parecidos en celdas contiguas del mismo tamaño.
- Calcular las piezas por caja por volumen, sin revisar el peso que resulta.
Todos se detectan en el prototipo, con la pieza real y con la persona que la va a tomar en la línea, antes de fabricar el parque. Corregirlos ahí cuesta un ajuste de plano; corregirlos con el parque en circulación cuesta piezas en cuarentena y cajas nuevas.
En Cassium Transformaciones extruimos nuestra propia lámina de polipropileno corrugado y fabricamos cajas, divisores, charolas y separadores dunnage en la misma planta de Monterrey, bajo un sistema de gestión de calidad certificado en ISO 9001:2015. Cortamos las divisiones a la medida de tu pieza, las soldamos por ultrasonido cuando la caja lo requiere, imprimimos la identificación de cada compartimento y fabricamos en versión antiestática ESD para componentes electrónicos. Antes del volumen te entregamos prototipo para probarlo con tus piezas y en la línea de tu cliente.
Si tus piezas pequeñas llegan mezcladas, dobladas o en la celda equivocada, la caja está haciendo la mitad de su trabajo. En Cassium Transformaciones diseñamos la caja con divisiones a la medida de tu pieza y de la mano que la toma, con prototipo antes de fabricar el parque. Cuéntanos qué piezas mueves en https://transformaciones.cassium.com.mx